Wykres czasowy handshake — Żądanie kontroli, kontrola zakończona i przekazanie wyniku (przykład)
Ostatnia zmiana: 2026-09-23 / Kategoria: Przykłady, wykresy czasowe
Przykład jednej normalnej kontroli między PLC a urządzeniem kontrolnym — żądanie, zakończenie i wynik — narysowany w Step po 100 ms. Dla programisty PLC, który nie chce przy uruchomieniu zobaczyć „zakończenie nigdy nie wraca” ani „dobre detale są oceniane jako NG”.
Otwórz ten przykład w edytorze Pobierz JSON
Darmowy edytor w przeglądarce otwiera się w nowej karcie z wczytanym tym wykresem. Bez instalacji i rejestracji, a nic, co wpiszesz, nie jest nigdzie wysyłane. Edycja nie zmienia przykładu na tej stronie. JSON to dane źródłowe do ponownego otwarcia w edytorze lub przekazania AI.
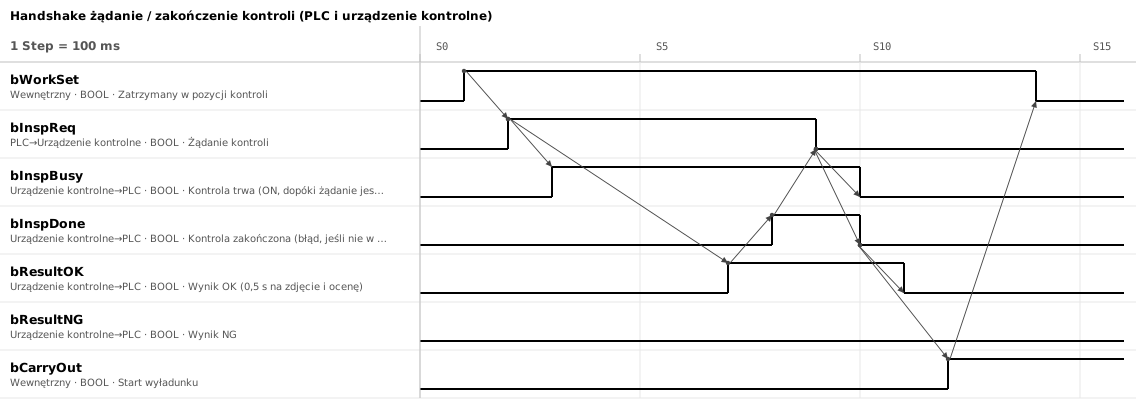
1. Sześć sygnałów; żądanie i zakończenie opadają dopiero po zobaczeniu drugiej strony
| Sygnał | Steruje | Znaczenie |
|---|---|---|
bWorkSet | PLC (wewnętrzny) | Detal zatrzymał się w pozycji kontroli. Wyzwalacz żądania |
bInspReq | PLC → urządzenie kontrolne | Żądanie kontroli. Trzymane, aż kontrola zakończona przejdzie w ON |
bInspBusy | Urządzenie kontrolne → PLC | Kontrola w toku. Trzymane ON, dopóki żądanie jest odbierane; to mówi PLC, że żądanie dotarło |
bInspDone | Urządzenie kontrolne → PLC | Kontrola zakończona. Trzymane, aż żądanie przejdzie w OFF |
bResultOK / bResultNG | Urządzenie kontrolne → PLC | Wynik. Nie zmienia się, dopóki kontrola zakończona jest ON |
bCarryOut | PLC (wewnętrzny) | Start wyładunku. Podnoszony po zobaczeniu, że kontrola zakończona przeszła w OFF |
Urządzenie kontrolne jest ustawione tak, by trzymać zakończenie, aż opadnie żądanie: albo ustawieniem handshake systemu wizyjnego, albo steruje tym PLC po stronie kontroli. Urządzenie zostawione na zwracaniu wyniku impulsem o stałej długości nie da tego wykresu.
Kontrola w toku (bInspBusy) to potwierdzenie odbioru żądania. Przechodzi w ON w skanie po żądaniu i jest trzymana, aż żądanie opadnie. Jeśli żądanie jest podniesione, a kontrola w toku nie nadchodzi, urządzenie nie widzi żądania i błąd można zgłosić na długo przed 3 s oczekiwania na zakończenie.
2. Strzałki ustalają kolejność; jedyne ustalone czasy to 0,5 s i limity
Zmiany połączone strzałkami rozstawiono co jedną działkę (100 ms) tylko po to, żeby pokazać kolejność. Rzeczywiste odpowiedzi wracają w czasie opóźnienia skanu i komunikacji (od kilku do kilkudziesięciu ms). Jedyne ustalone czasy to 0,5 s na akwizycję obrazu i ocenę oraz limity z punktu 4.
- Gdy detal zatrzyma się w pozycji kontroli, podnieś żądanie
- Urządzenie kontrolne podnosi najpierw wynik, potem kontrolę zakończoną 0,5 s na akwizycję obrazu i ocenę.
- PLC czyta wynik na zboczu narastającym zakończenia, zapisuje go, potem zrzuca żądanie Urządzenie kasuje wynik później. Decyduje on o miejscu wyładunku, więc zachowaj go w danych detalu (np. bit wyniku w słowie śledzenia).
- Gdy żądanie opadnie, urządzenie zrzuca zakończenie, potem wynik Odwrotnie do kolejności podnoszenia.
- PLC zaczyna wyładunek po zobaczeniu, że kontrola zakończona przeszła w OFF bWorkSet przechodzi w OFF, gdy detal odjeżdża.
3. Wynik przed zakończeniem; żądanie i zakończenie opadają dopiero po zobaczeniu drugiej strony
- Wynik podnoś przed zakończeniem i zrzucaj po nim PLC czyta wynik na zboczu narastającym zakończenia. Nawet jeśli urządzenie podniesie oba w tym samym skanie, przez równoległe I/O lub sieć niekoniecznie dotrą do PLC razem. Wyprzedzenie ustaw na co najmniej różnicę czasów odpowiedzi wejść dla równoległych I/O albo jeden cykl odświeżania dla sieci.
- OK i NG rozdziel na dwa punkty, a oba OFF traktuj jako błąd Przy jednym punkcie usterka okablowania zamienia każdy dobry detal w NG. Przy pojedynczym „ON znaczy OK” przerwany przewód wyniku sprawia, że każdy dobry detal wygląda na NG, i idą na złom, aż ktoś zauważy. Przy dwóch punktach „zakończenie ON, ale ani OK, ani NG” wyłapuje się na miejscu i linia staje.
- Żądanie trzymaj, aż nadejdzie zakończenie, a zakończenie, aż opadnie żądanie Impuls druga strona przegapi. Ten sam powód, co „cztery zmiany żądania i odpowiedzi” w Jak narysować wykres czasowy: wszystko krótsze niż skan lub cykl odświeżania odbiorcy znika, zanim zostanie zobaczone.
- Następne żądanie i wyładunek czekają, aż kontrola zakończona przejdzie w OFF Żeby wynik poprzedniego detalu nie został odczytany jako wynik tego. Podnieś następne żądanie, gdy zakończenie jest jeszcze ON, a poprzednie zakończenie i wynik zostaną odczytane jako bieżące. Jest to też warunek wyładunku, żeby zakończenie, które nie może opaść (1 s z punktu 4), wyłapać, gdy detal jest jeszcze w pozycji kontroli.
4. Daj limit każdemu oczekiwaniu i zatrzymaj z błędem po jego przekroczeniu
Bez limitu PLC czeka w nieskończoność na zakończenie, gdy urządzenie kontrolne stanie, a linia stoi bez powodu na ekranie.
- Żądanie ON → zakończenie ON — 3 s. Kontrola 0,5 s z jednym powtórzeniem akwizycji to około 1 s, więc trzykrotność. Zapisano też w opisie bInspDone na wykresie
- Żądanie OFF → zakończenie OFF — 1 s. Urządzenie musi tylko zobaczyć opadnięcie żądania, więc odpowiada w kilku skanach
Wynik NG idzie tą samą procedurą z bResultNG w ON zamiast bResultOK. Powrót do pozycji wyjściowej po przekroczeniu czasu lub błędzie urządzenia to inny scenariusz, rysowany na osobnym wykresie czasowym albo Jak narysować schemat blokowy sterowania PLC.
5. Trzy rzeczy do zmiany: tytuł, nazwy sygnałów, czas przetwarzania
Po wczytaniu do Timing Chart Editor przez „Otwórz ten przykład w edytorze” zmieniaj w tej kolejności.
- Tytuł, nazwy urządzeń, czas na Step — „Informacje o wykresie…” na pasku narzędzi (Ctrl+I). „(PLC i urządzenie kontrolne)” w tytule zostaje po zmianie nazw urządzeń, więc popraw to tutaj
- Nazwy sygnałów i komentarze — Dwukrotnie kliknij nazwę wiersza. „0,5 s” i „3 s” w komentarzach zmień na własne wartości. Jeśli u ciebie pisze się numerami adresów, jak Y100, wpisz je wprost do nazwy sygnału
- Czas przetwarzania — Przemaluj zakresy ON bResultOK i bInspDone. Strzałki są przypięte do zmian, więc po przemalowaniu narysuj je ponownie. Jeśli wykres jest za krótki, zwiększ „Liczba Step” na pasku narzędzi albo wydłuż czas na Step
Wybierz SVG w Wyjście → Eksportuj…, a dostaniesz rysunek do wklejenia w specyfikacji. Naciśnij „Do schematu blokowego →” na pasku narzędzi, a dostaniesz schemat blokowy: strzałki stają się „na które wejście czekać, zanim zmieni się które wyjście”. Możesz też pobrać JSON i kazać AI zmienić nazwy sygnałów na własną konwencję (format JSON).
Narzędzia, którymi zrobiono ten przykład
- Timing Chart Editor — Rysunek powyżej i JSON przykładu zrobiono i wyeksportowano tym edytorem.
- Flowchart Editor — Zamienia strzałki wykresu na sekwencję oczekiwań i procesów.
Powiązane artykuły
- Wykres czasowy siłownika pneumatycznego (przykład)
- Wykres czasowy przenośnika taśmowego (przykład)
- Wykres czasowy pozycjonowania serwa (przykład)
- Jak narysować wykres czasowy
- Jak narysować schemat blokowy sterowania PLC
- Format danych JSON
yk.builds