Obsługa i powrót do pracy w PLC po zatrzymaniu awaryjnym — Zatrzymuje obwód bezpieczeństwa; PLC sprząta i przywraca pracę (przykład)
Ostatnia zmiana: 2026-09-23 / Kategoria: Przykłady, schematy blokowe
Maszynę przy zatrzymaniu awaryjnym zatrzymuje obwód bezpieczeństwa; standardowy PLC obsługuje uporządkowanie i procedurę powrotu. Dla każdego, kto nie jest pewien, co PLC ma zrobić po zatrzymaniu awaryjnym, ten schemat blokowy pokazuje tylko stronę PLC.
Otwórz ten przykład w edytorze Pobierz JSON
Darmowy edytor w przeglądarce otwiera się w nowej karcie z wczytanym tym schematem blokowym. Bez instalacji i rejestracji, a nic, co wpiszesz, nie jest nigdzie wysyłane. Edycja nie zmienia przykładu na tej stronie. JSON to dane źródłowe do ponownego otwarcia w edytorze lub przekazania AI (format: Format danych JSON).
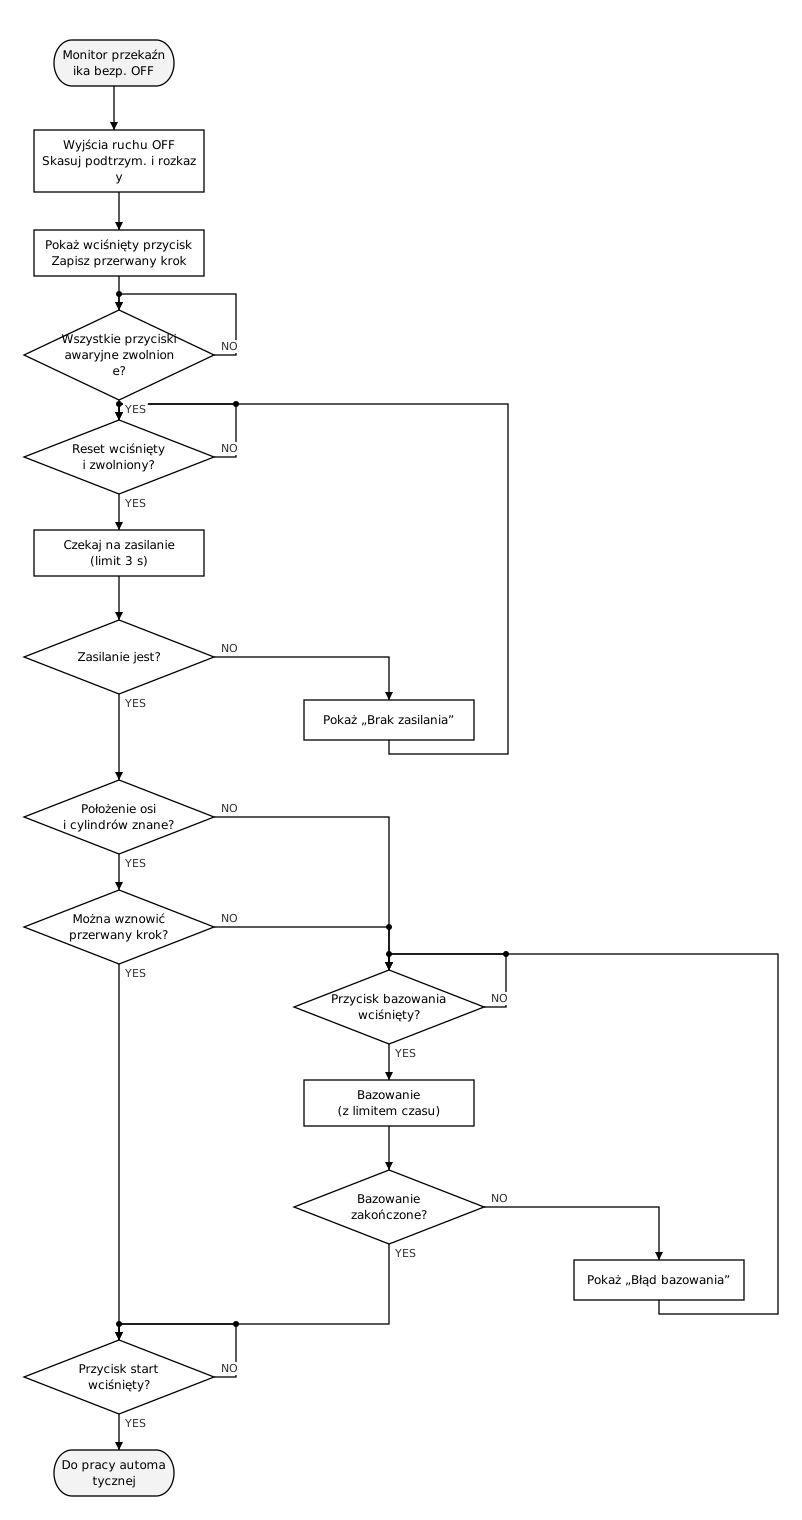
1. Zatrzymuje obwód bezpieczeństwa; ten schemat to tylko strona PLC
Standardowy PLC nie jest zbudowany do funkcji bezpieczeństwa. Przy tranzystorze wyjściowym uszkodzonym w stanie ON albo w trakcie wgrywania programu nie można na nim polegać, że zatrzyma. Obwód bezpieczeństwa projektuje się po ocenie ryzyka, według ISO 13849-1 i IEC 60204-1. Ten schemat go nie zastępuje.
- Dwa sposoby zatrzymania: kategoria stop 0, natychmiastowe odcięcie zasilania, i kategoria 1, hamowanie, a potem odcięcie (IEC 60204-1). W obu ostatecznie zasilanie odcina obwód bezpieczeństwa. Ten schemat to kategoria 0; dla kategorii 1 przed pierwszym prostokątem dochodzą „zadaj zatrzymanie kontrolowane” i „zatrzymany?”.
- Pierwszy „monitor przekaźnika bezpieczeństwa”: PLC czyta styk pomocniczy przekaźnika bezpieczeństwa jako wejście. Styku przycisku zatrzymania awaryjnego nigdy nie podłącza się wyłącznie do PLC.
- „Pokaż, który przycisk naciśnięto”: daj każdemu przyciskowi zatrzymania awaryjnego styk monitorujący osobny od obwodu bezpieczeństwa. Podłączony do PLC osobno dla każdego przycisku pozwala pokazać, który naciśnięto.
- „Reset naciśnięty i zwolniony?”: przekaźnik bezpieczeństwa jest ustawiony na reset ręczny. Przycisk resetu jest podłączony do wejścia resetu przekaźnika bezpieczeństwa, a PLC czyta drugi styk tego samego przycisku. PLC też czeka na zwolnienie, bo niektóre przekaźniki bezpieczeństwa przyjmują reset przy zwolnieniu.
- „Limit 3 s”: 3 s to przykład, liczony od zwolnienia przycisku resetu. Zmierz czas do nadejścia sygnału „zasilanie włączone” (styk pomocniczy stycznika, gotowość serwa itd.) i dodaj zapas. Jeśli nigdy nie nadchodzi, osłona jest nadal otwarta albo sklejony styk stycznika nie pozwala przekaźnikowi bezpieczeństwa przyjąć resetu.
2. Dlaczego ta kolejność: daj ludziom czas na sprawdzenie i nigdy nie pozwól maszynie ruszyć samej
- Zwolnienie przycisku, reset i start to trzy osobne operacje Gdyby samo zwolnienie przycisku uruchamiało maszynę, złapałaby kogoś innego w środku. Reset przywraca zasilanie, a start rozpoczyna ruch; rozdzielone, dają czas na sprawdzenie otoczenia, zanim cokolwiek się poruszy. Po stronie PLC też powrót wejścia zatrzymania awaryjnego nie jest warunkiem wznowienia; PLC czeka na przycisk startu.
- Wyjścia ruchu trzymaj OFF do startu lub bazowania W chwili, gdy reset przywraca zasilanie, maszyna rusza zgodnie z tym, jakie wyjścia zostały. Skasuj pozostałe wyjścia i podtrzymania, a także rozkazy startu pozycjonowania i pozostałą drogę. Wyjść bez wpływu na ruch, jak lampki i buczki, nie trzeba wyłączać.
- Co się dzieje przy odcięciu zasilania, rozstrzyga dobór urządzeń Gdy zasilanie lub powietrze zostanie odcięte, zaciski i podciśnienie mogą puścić detal. Zawór monostabilny wraca na stronę sprężyny, a podciśnienie traci chwyt, więc wybieraj urządzenia, które trzymają dalej. Dla zaworu 2-położeniowego bistabilnego sprawdź, w którą stronę rusza po powrocie powietrza (Wykres czasowy siłownika pneumatycznego (przykład)).
- Znajomość położeń to nie to samo, co pewność, że można kontynuować Oprócz numeru kroku liczy się stan detalu. Żeby wznowić, trzeba też wiedzieć, jak daleko detal został obrobiony i czy jest chwycony. Ustal dla każdego kroku i wpisz do specyfikacji, że jeśli cokolwiek jest nieznane, maszyna bazuje i zaczyna od nowa.
- Bazowanie uruchamia operator Uruchomione automatycznie po resecie, osie ruszyłyby, zanim operator jest gotowy. Bazowaniu też daj limit czasu; jeśli stanie w połowie, pokaż błąd i wróć do oczekiwania na przycisk bazowania. Serwo inkrementalne traci położenie, jeśli odcięte zostanie nawet zasilanie sterowania wzmacniacza, więc sprawdź, jak daleko odcina zatrzymanie awaryjne.
3. Specyfikacja mówi, co jest odcinane, jak wznawiać, co jest pokazywane i jakie są limity czasu
- Co odcina zatrzymanie awaryjne (które urządzenia, w którym miejscu obwodu bezpieczeństwa), kategoria stop i sygnały, które odbiera PLC (punkt 1)
- Wyjścia, których się nie wyłącza, i dobór urządzeń, które trzymają dalej po odcięciu zasilania (pozycje 2 i 3 punktu 2)
- Jak wznawia się każdy krok (z miejsca zatrzymania albo bazowanie i od nowa; pozycja 4 punktu 2)
- Co jest wyświetlane (który przycisk zatrzymania awaryjnego naciśnięto, w którym kroku maszyna stanęła; punkt 1)
- Oczekiwanie na powrót zasilania (punkt 1) i limit czasu bazowania (Schemat blokowy bazowania (przykład))
Zatrzymanie i powrót po otwarciu osłony rysuje się prawie tak samo: wyłącznik drzwi jest w obwodzie bezpieczeństwa, a kolejność to zamknij drzwi, reset, start. Na maszynie, do której człowiek może wejść, wchodzący zabiera ze sobą klucz wyłącznika drzwi (albo własną kłódkę). Jeśli drzwi mają zostać zamknięte do zatrzymania maszyny, użyj drzwi z ryglem i dodaj etap odryglowania po potwierdzeniu zatrzymania.
Po otwarciu w edytorze dwukrotnie kliknij symbol, żeby zmienić jego tekst.
Narzędzia, którymi zrobiono ten przykład
- Flowchart Editor — Rysunek powyżej i JSON przykładu zrobiono i wyeksportowano tym edytorem.
- Timing Chart Editor — Normalny cykl po powrocie można narysować jako wykres czasowy kolejności sygnałów.
Powiązane artykuły
- Schemat blokowy bazowania (przykład)
- Jak narysować schemat blokowy sterowania PLC
- Wykres czasowy siłownika pneumatycznego (przykład)
yk.builds