Diagrama de flujo del tratamiento y la recuperación del PLC tras una parada de emergencia — Para el circuito de seguridad; el PLC hace el cierre ordenado y la recuperación (ejemplo)
Última actualización: 2026-09-23 / Categoría: Ejemplos, diagramas de flujo
Quien para la máquina en una parada de emergencia es el circuito de seguridad; un PLC estándar se encarga del cierre ordenado y del procedimiento de recuperación. Para quien no tiene claro qué debe hacer el PLC tras una parada de emergencia, este diagrama de flujo muestra solo el lado del PLC.
Abrir este ejemplo en el editor Descargar el JSON
El editor gratuito, que funciona en el navegador, se abre en otra pestaña con este diagrama de flujo cargado. Sin instalación ni registro, y nada de lo que introduce se envía a ningún sitio. Modificarlo no cambia el ejemplo de esta página. El JSON es el dato de origen para volver a abrirlo en el editor o pasárselo a una IA (formato: especificación de la estructura de datos JSON).
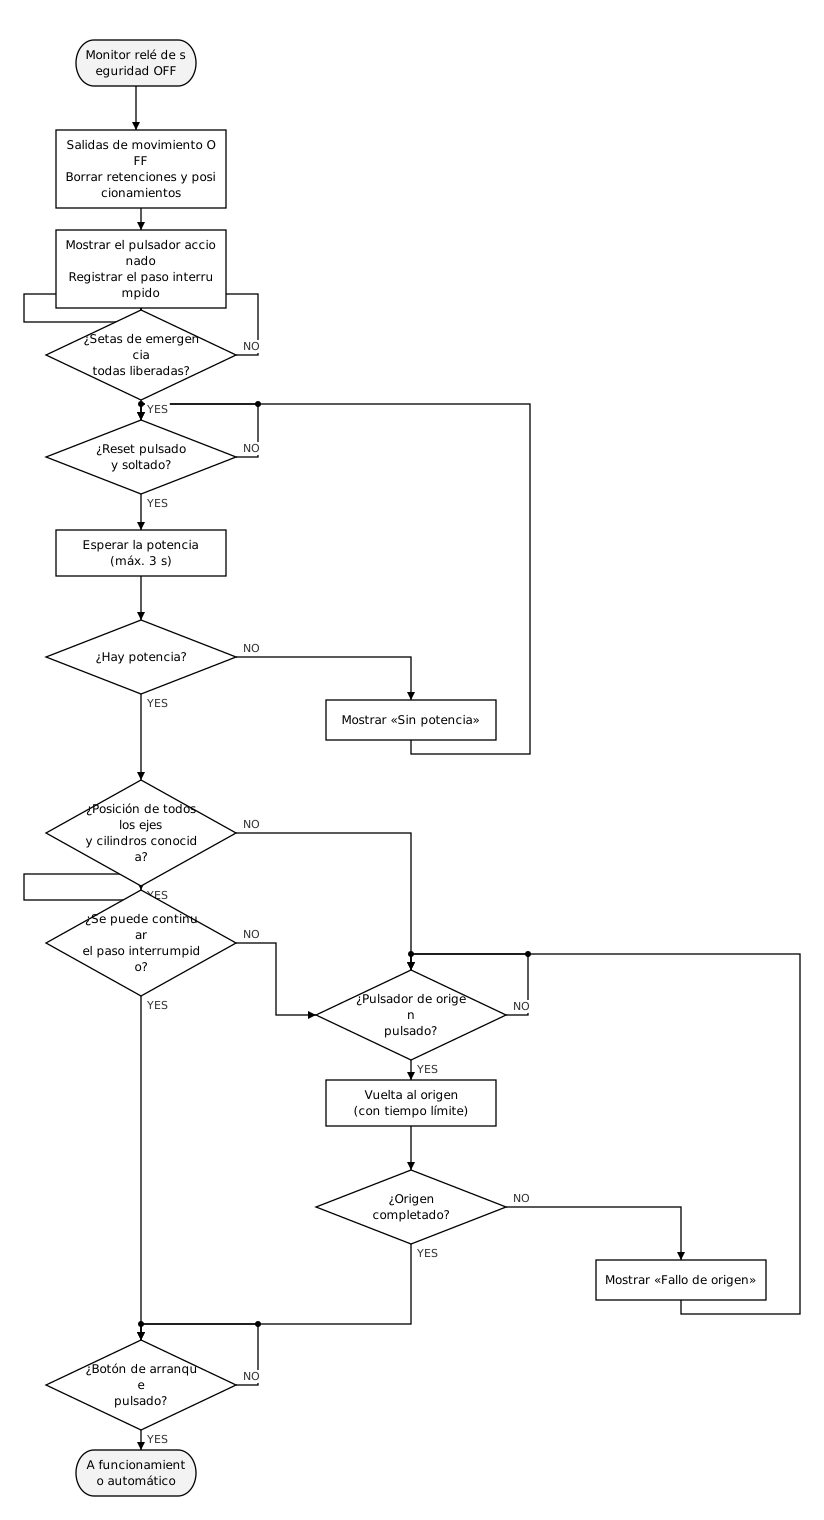
1. Para el circuito de seguridad; este diagrama es solo el lado del PLC
Un PLC estándar no está hecho para funciones de seguridad. Con un transistor de salida averiado en ON, o en mitad de una transferencia de programa, no se puede garantizar que pare. El circuito de seguridad se diseña tras una evaluación de riesgos, según ISO 13849-1 e IEC 60204-1. Este diagrama no lo sustituye.
- Hay dos formas de parar: la categoría de parada 0, que corta la potencia de inmediato, y la categoría 1, que decelera y después corta (IEC 60204-1). En las dos, quien corta finalmente la potencia es el circuito de seguridad. Este diagrama es de categoría 0; para la categoría 1, antes de la primera caja van «dar la orden de parada controlada» y «¿parado?».
- El primer «monitor del relé de seguridad»: el PLC lee como entrada el contacto auxiliar del relé de seguridad. No se hace un diseño en el que el contacto del pulsador de emergencia entre solo al PLC.
- «Mostrar el pulsador accionado»: a cada pulsador de emergencia se le añade un contacto de monitorización, aparte del circuito de seguridad. Cableado al PLC pulsador a pulsador, se puede mostrar cuál se ha accionado.
- «¿Reset pulsado y soltado?»: el relé de seguridad está configurado en rearme manual. El pulsador de reset se cablea a la entrada de reset del relé de seguridad y el PLC lee con otro contacto del mismo pulsador que se ha pulsado. El PLC también espera a que se suelte porque hay relés de seguridad que aceptan el rearme al soltar el pulsador.
- «Máx. 3 s»: los 3 s son un ejemplo y se cuentan desde que se suelta el pulsador de reset. Se mide el tiempo hasta que entra la señal de «hay potencia» (contacto auxiliar del contactor, servo listo, etc.) y se decide añadiendo un margen. Si no entra, una puerta de la valla de seguridad sigue abierta o un contacto del contactor soldado impide que el relé de seguridad acepte el rearme.
2. La razón del orden: dar tiempo a que las personas comprueben y no dejar que la máquina arranque sola
- Liberar el pulsador, reset y arranque son tres operaciones distintas Si la máquina arrancara solo con liberar el pulsador, atraparía a otra persona que estuviera dentro. Si el reset devuelve la potencia y el arranque inicia el movimiento, hay tiempo de comprobar el entorno antes de que algo se mueva. También en el lado del PLC, el retorno de la entrada de emergencia no es condición de reanudación; se espera a que se pulse el arranque.
- Mantener las salidas de movimiento en OFF hasta el arranque o la vuelta al origen En el instante en que el reset devuelve la potencia, la máquina se mueve según las salidas que hayan quedado. Además de las salidas y autorretenciones que quedaron, se borran también las órdenes de inicio de posicionamiento y el recorrido restante. Las salidas que no producen movimiento, como pilotos y zumbadores, no hace falta ponerlas en OFF.
- Qué pasa al cortar se decide con la elección de los equipos Al cortar la potencia o el aire, las mordazas y el vacío pueden soltar la pieza. Una válvula de simple solenoide vuelve al lado del muelle y el vacío pierde fuerza de sujeción, así que se eligen equipos que mantengan la sujeción. En un doble solenoide de 2 posiciones, se comprueba hacia dónde se mueve cuando vuelve el aire (Cronograma de cilindro neumático (ejemplo)).
- Conocer las posiciones no es lo mismo que saber si se puede continuar Además del número de paso hace falta el estado de la pieza. Para continuar desde donde se paró, también hay que saber hasta dónde se ha procesado la pieza y si está sujeta. Se decide paso a paso, y se escribe en la especificación, que si hay algo desconocido se hace la vuelta al origen y se empieza de nuevo.
- La vuelta al origen la arranca el operario Si empezara automáticamente tras el reset, los ejes se moverían antes de que el operario estuviera preparado. A la vuelta al origen también se le pone un límite de tiempo; si se para a mitad, se muestra un fallo y se vuelve a la espera del pulsador de origen. Un servo incremental pierde la posición si se corta incluso la alimentación de control del servoamplificador, así que se comprueba hasta dónde corta la parada de emergencia.
3. En la especificación se escriben el alcance del corte, la forma de reanudar, lo que se muestra y los límites de tiempo
- El alcance del corte de potencia en la parada de emergencia (qué equipos y en qué punto del circuito de seguridad) y la categoría de parada, y las señales que recibe el PLC (apartado 1)
- Las salidas que no se ponen en OFF y la elección de los equipos que mantienen la sujeción al cortar (puntos 2 y 3 del apartado 2)
- La forma de reanudar cada paso (desde donde se paró, o vuelta al origen y empezar de nuevo; punto 4 del apartado 2)
- Lo que se muestra (qué pulsador de emergencia se accionó, en qué paso se paró; apartado 1)
- El tiempo de espera hasta que entra la potencia (apartado 1) y el límite de tiempo de la vuelta al origen (Diagrama de flujo de vuelta al origen (ejemplo))
Con casi la misma forma se pueden dibujar la parada y la recuperación al abrir una puerta de la valla de seguridad: el interruptor de la puerta también va en el circuito de seguridad, y el orden es cerrar la puerta, reset y arranque. En una máquina en la que puede entrar una persona, quien entra se lleva la llave del interruptor de la puerta (o su propio candado). Si no se quiere que la puerta se abra hasta que la máquina esté parada del todo, se usa una puerta con bloqueo y se añade al diagrama una etapa que la desbloquea tras confirmar la parada.
Una vez abierto en el editor, se puede cambiar el texto de un símbolo haciendo doble clic en él.
Las herramientas con las que se hizo este ejemplo
- Flowchart Editor — La figura de arriba y el JSON del ejemplo se crearon y exportaron con este editor.
- Timing Chart Editor — El ciclo normal tras la recuperación se puede dibujar como cronograma del orden de las señales.
Artículos relacionados
- Diagrama de flujo de vuelta al origen (ejemplo)
- Cómo dibujar un diagrama de flujo de control PLC
- Cronograma de cilindro neumático (ejemplo)
yk.builds