Cómo dibujar un diagrama de flujo de control PLC — Definir los estados y las condiciones de transición antes de escribir el ladder
Última actualización: 2026-09-23 / Categoría: Programación de PLC, diseño de la lógica de control
Un diagrama de flujo de control define los estados de la máquina y las condiciones para pasar de uno a otro antes de escribir nada en ladder. Esta guía es para quien ha montado una secuencia a base de autorretenciones y enclavamientos y luego no ha sabido desde dónde reanudar tras una parada.
1. El orden de los pasos solo puede mantenerse como un estado
En qué punto del proceso estamos no aparece en ninguna parte del programa a menos que el diseñador lo mantenga como un estado. El PLC (autómata) vuelve a evaluar todas las líneas de arriba abajo en cada scan. Ninguna línea «espera a la siguiente entrada».
Si se programa sin definir los estados, el avance del proceso acaba representado por una combinación de circuitos de autorretención y enclavamientos. La posición actual queda repartida entre muchas bobinas, y ocurre lo siguiente.
- Se sigue la traza de una bobina y aun así no se sabe por qué está en ON
- Tras retirar una pieza a mitad de ciclo, nadie sabe desde dónde es seguro reanudar
- Añadir una sola condición para un paso que no tiene nada que ver
Divida el proceso en pasos (estados) y mantenga exactamente un paso activo en todo momento. Así, las salidas que se activan y la condición para salir quedan completas dentro de ese paso. Una caja de proceso del diagrama de flujo es un paso; un rombo de decisión es la condición para salir de él. Dibujar el diagrama de flujo es diseñar los pasos.
2. Separe procesos y decisiones, y ponga un límite de tiempo a cada espera
- Separar procesos (cajas) y decisiones (rombos) Una caja es un paso, es decir, las salidas que se mantienen mientras dura. Un rombo es la condición para salir de ese paso. Si escribe «avanzar y esperar el final de avance» en una sola caja, no queda definido dónde cambia el paso.
- Poner límite de tiempo y destino a cada espera de un movimiento Si la entrada no llega porque un sensor ha fallado o una pieza se ha atascado, la espera dura para siempre. Tratar el tiempo agotado como fallo es la única manera que tiene el PLC de saber que algo se ha parado. Las esperas de una acción humana, como el botón de arranque o el reset, pueden esperar sin límite.
- Dibujar adónde van los fallos y el camino de vuelta Dibuje el camino parada por fallo → vuelta a la posición de origen → espera de arranque. Si no está definido desde qué paso se puede reanudar, la reanudación se hace a tientas en planta.
- Numerar los pasos dejando huecos (10, 20, 30…) Así, añadir un paso después no obliga a renumerar. Los números de paso también se referencian desde la pantalla del panel táctil y desde el historial de fallos.
- Lo que se arranca a la vez espera a que ambos terminen La decisión de avanzar comprueba las dos terminaciones. Si se avanza con solo una, el siguiente movimiento empieza antes de que acabe el otro y colisionan.
- No avanzar más de un paso en un mismo scan Decida en cada decisión si mira el flanco de subida o el estado ON. Si en el mismo scan en que cambió el paso ya se cumple la siguiente condición, los pasos se encadenan de golpe. Suele ocurrir con el botón de arranque mantenido pulsado.
3. Ejemplo — al separar las cajas, los puntos de parada y el camino de vuelta aparecen en el diagrama
Con proceso y espera en una misma caja no se lee dónde se avanza
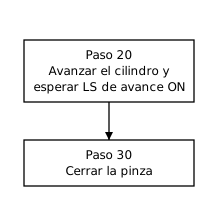
El diagrama no dice en qué punto del paso 20 se avanza, ni adónde se va si el final de avance no llega. Cada implementador lo decide por su cuenta.
Si se separan procesos y decisiones, se convierte directamente en un circuito de número de paso
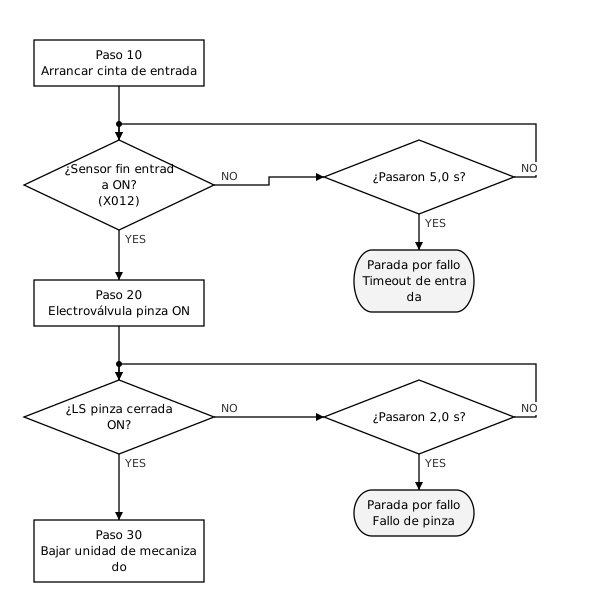
Esta forma se traduce directamente a un ladder con un único registro de número de paso. Es un circuito que, cuando coinciden «número de paso actual» y «condición de la decisión», carga el número siguiente. Como el número de paso sirve a la vez de indicación del estado de la máquina, también se sabe dónde se ha parado.
Haga del camino de vuelta tras un fallo un bucle que regresa a la espera de arranque
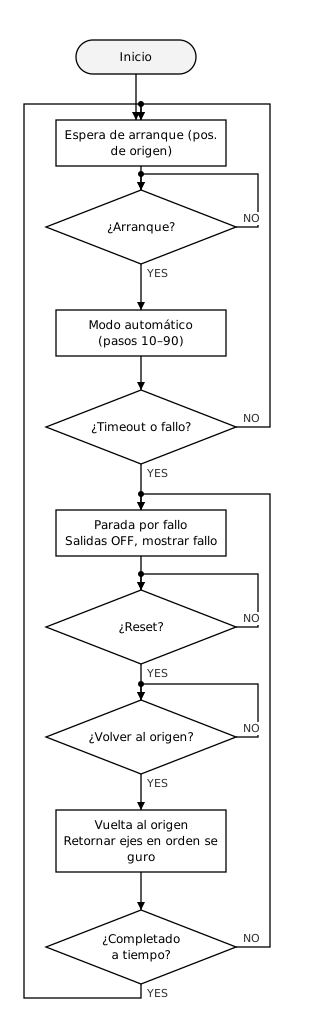
Tanto si el ciclo llega hasta el final como si se para por tiempo agotado o por fallo, al final siempre vuelve a la espera de arranque. La máquina está siempre en algún punto de este bucle, así que nunca hay dudas sobre dónde reanudar.
La vuelta al origen empieza solo cuando el operario pulsa el botón. Si los ejes se movieran en cuanto el reset borra el fallo, lo harían antes de que el operario haya comprobado el entorno. Para entrar a comprobar, se abre la puerta de protección y se deja que el circuito de seguridad corte la potencia antes de entrar. La secuencia tras una parada de emergencia está en el Diagrama de flujo de recuperación tras emergencia (ejemplo).
4. El orden de dibujo es estados → condiciones → límites → camino de vuelta → números
- Listar los estados que puede tomar la máquina Espera de arranque, entrada, mecanizado, salida, parada por fallo, etc. Todavía no hace falta conectarlos.
- Para cada estado, definir las salidas y la condición para avanzar Si hay un cronograma, sus flechas de causa son directamente las condiciones para avanzar.
- Poner límite de tiempo y destino de fallo a cada espera de un movimiento El límite es el tiempo normal del movimiento más un margen.
- Dibujar el camino de vuelta tras un fallo Defina el procedimiento de vuelta al origen y el paso desde el que se puede reanudar.
- Numerar los pasos Dejando huecos.
5. Donde se tropieza: el flujo manual, el orden de la vuelta al origen y los nombres de las decisiones
- Dibujar solo el flujo automático — El funcionamiento manual y la vuelta al origen son flujos distintos del automático. Lo que se permite en manual (por ejemplo, si se permite el paso a paso con la puerta abierta) se decide y se dibuja aparte del flujo automático
- Despachar la vuelta al origen con «cada eje a su origen» — Según dónde estén los ejes, colisionan durante la vuelta. Ponga en el flujo el orden que evita colisiones desde cualquier posición de partida
- Dar a una decisión un nombre que no deja ver su contenido — Si solo escribe «preparado», lo que hace falta para estar preparado queda en manos del implementador. En la decisión se escriben las señales que se miran
6. Combinado con el cronograma, el contenido del ladder queda casi decidido
Cuando el cronograma fija el orden y los disparadores, y el diagrama de flujo fija las ramas y los destinos de los fallos, lo que hay que escribir en el ladder queda casi decidido. El cronograma muestra un solo guion en orden temporal; el diagrama de flujo muestra todos los guiones como transiciones de estado.
Las herramientas con las que se hicieron las figuras de este artículo
Todas las figuras de este artículo se dibujaron en el Flowchart Editor y se exportaron a SVG.
- Flowchart Editor — Alinea procesos y decisiones, los conecta y numera los pasos automáticamente. También puede construir las decisiones y las esperas a partir de las flechas de un cronograma.
- Timing Chart Editor — Define el orden de las señales y los disparadores de los que parte el flujo.
- Address Map Editor — Asigna dispositivos del PLC a las señales usadas en el flujo.
Sin instalación ni registro. Funcionan solo con el navegador.
Artículos relacionados
- Diagrama de flujo de vuelta al origen (ejemplo)
- Diagrama de flujo de recuperación tras emergencia (ejemplo)
- Cómo dibujar un cronograma
- Cómo crear un mapa de direcciones de PLC
- Cómo dibujar un diagrama del sistema
- Que la IA dibuje la especificación
- Especificación de la estructura de datos JSON — El formato que leen y escriben los cuatro editores, con esquema, validación y ejemplos
- Cómo escribir una especificación de control
- Cómo dibujar un diagrama de estados de PLC
yk.builds